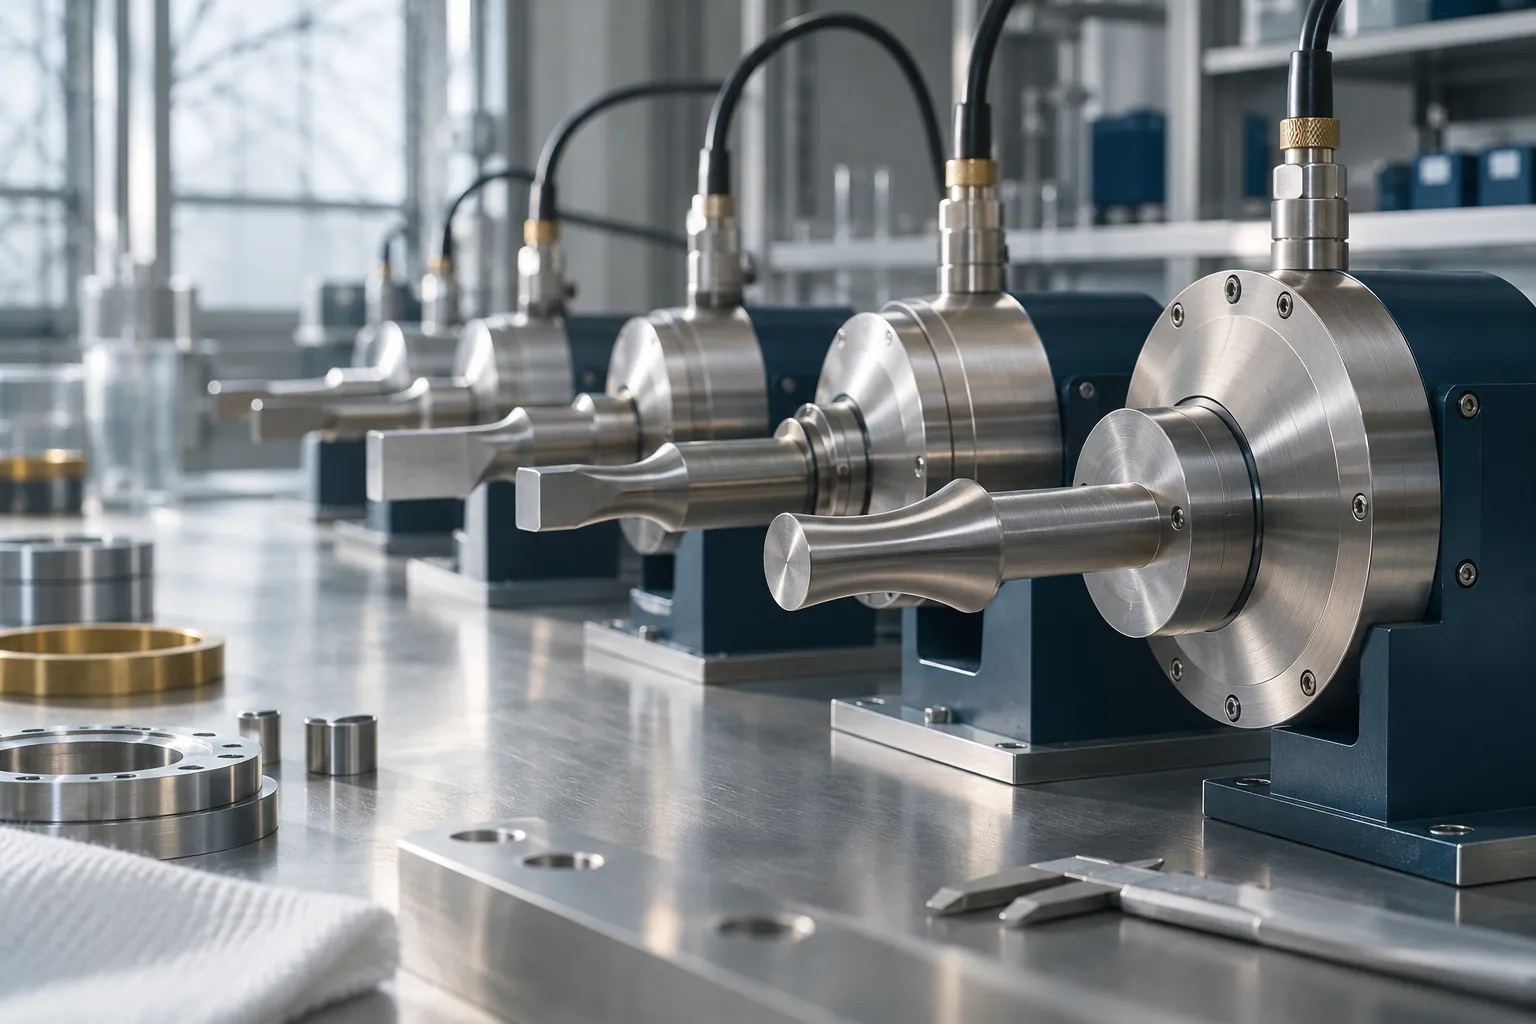
La rubrique Transducteurs et générateurs s'intéresse aux composants qui produisent réellement la vibration ultrasonore : céramiques piézoélectriques, transducteurs de Langevin, transducteurs immersibles, générateurs et leur électronique d'asservissement, boosters et sonotrodes des machines de soudage. Elle s'adresse aux ingénieurs qui conçoivent ou intègrent un module dans une machine, aux acheteurs qui comparent des offres, aux responsables de maintenance qui doivent diagnostiquer une perte de performance et aux bureaux d'études qui rédigent un cahier des charges. Les articles ci-dessous détaillent le rôle de chaque élément de la chaîne de conversion, la notion de fréquence de résonance, la mesure de la puissance, les questions d'usure et les critères qui comptent vraiment au moment de spécifier un équipement ultrasonore.
Aucun article dans cette catégorie pour le moment.
Comment fonctionne la chaîne ultrasonore de puissance ?
Tout équipement ultrasonore de puissance, qu'il s'agisse d'une cuve de lavage, d'une presse de soudage, d'une sonde de laboratoire ou d'une buse de pulvérisation, repose sur la même chaîne de conversion. Le générateur prélève l'énergie du réseau électrique et la transforme en un signal alternatif à haute fréquence, accordé sur la résonance du système. Le transducteur convertit ce signal en vibration mécanique, le plus souvent par effet piézoélectrique. Dans les applications où la vibration doit être concentrée sur un outil, un booster ajuste ensuite l'amplitude et une sonotrode la transmet à la pièce ou au produit. Chaque maillon a ses propres limites, et la performance finale dépend de leur accord mutuel autant que de leurs qualités individuelles : un générateur puissant mal adapté à son transducteur, ou une sonotrode légèrement désaccordée, dégradent le rendement, chauffent et vieillissent prématurément.
Le générateur : convertir et piloter
Le générateur, parfois appelé alimentation ultrasonore, remplit deux fonctions. La première est une conversion de puissance : redresser la tension du réseau puis la découper, grâce à des transistors de commutation, pour produire un signal à la fréquence de travail, typiquement quelques dizaines de kilohertz en puissance. La seconde est un pilotage permanent : la fréquence de résonance d'un transducteur dérive avec la température, la charge, l'usure de l'outil ou le niveau de liquide, et le générateur doit la suivre pour rester efficace. Les modèles actuels intègrent un microcontrôleur qui gère les rampes de démarrage, la régulation d'amplitude, les modes pulsés, la détection des défauts et la communication avec l'automate. Comme tout appareil électronique de puissance, le générateur doit respecter les directives compatibilité électromagnétique (2014/30/UE) et basse tension (2014/35/UE), et son câble de liaison au transducteur, parcouru par une tension alternative élevée, mérite une attention particulière.
Le transducteur : convertir l'électricité en mouvement
Le transducteur reçoit le signal électrique et le transforme en déplacement mécanique alternatif. Dans la grande majorité des cas, la conversion repose sur des disques ou des anneaux de céramique piézoélectrique qui se dilatent et se contractent au rythme de la tension appliquée. Le déplacement d'une céramique seule est minuscule, de l'ordre du micromètre ; c'est l'architecture du transducteur, conçue pour vibrer à sa résonance, qui l'amplifie et le rend exploitable. En soudage, on parle souvent de convertisseur ultrasonore, terme qui insiste sur le passage de l'électrique au mécanique. Un transducteur se caractérise par sa fréquence de résonance, sa puissance admissible, son impédance électrique, son facteur de qualité mécanique et sa tenue en température. Il fonctionne dans les deux sens : la même céramique qui vibre sous tension produit une tension quand on la déforme, propriété mise à profit par le générateur pour connaître en permanence l'état vibratoire de l'ensemble.
Booster et sonotrode : amener l'amplitude au bon endroit
Entre le transducteur et la pièce, les machines de soudage, de découpe ou d'homogénéisation intercalent un ou deux éléments résonants. Le booster, monté sur le convertisseur, multiplie ou réduit l'amplitude d'un facteur fixe appelé gain, et porte en son centre une bride de fixation située au nœud de vibration, là où le mouvement est quasi nul, ce qui permet de tenir l'empilement sans freiner la vibration. La sonotrode, outil final, est usinée pour résonner à la même fréquence et présente une face de travail adaptée à la pièce. L'ensemble convertisseur, booster et sonotrode forme l'empilement acoustique, dont chaque élément mesure généralement une demi-longueur d'onde dans son matériau. En nettoyage, cette chaîne mécanique est absente : les transducteurs sont collés directement sous la cuve ou logés dans des boîtiers immersibles, et c'est le liquide qui transmet la vibration aux pièces.
Le transducteur piézoélectrique, pièce maîtresse
Le transducteur concentre l'essentiel du savoir-faire des fabricants, parce qu'il doit concilier des exigences contradictoires : convertir beaucoup de puissance avec un bon rendement, résister à des contraintes alternées des milliards de fois, évacuer la chaleur, garder une fréquence stable et s'intégrer dans un encombrement donné. Sa conception commence par le choix de la céramique, se poursuit par le dimensionnement des masses métalliques qui fixent la fréquence, et se termine par l'assemblage, dont la qualité conditionne la durée de vie. Les tolérances sont serrées : un faible écart dans l'usinage d'une masse ou une précontrainte mal appliquée suffisent à déplacer la résonance ou à créer des points chauds. C'est pourquoi les transducteurs de puissance sont rarement des composants génériques et se choisissent avec leur générateur associé, en tenant compte de l'application finale plutôt que de la seule puissance nominale inscrite sur la plaque.
Les céramiques PZT
Les céramiques de titanate-zirconate de plomb, dites PZT, dominent le marché depuis des décennies grâce à leurs coefficients piézoélectriques élevés et à la possibilité d'ajuster leur composition. On distingue schématiquement les céramiques dites dures, à faibles pertes, adaptées aux fortes puissances et au fonctionnement continu, et les céramiques dites douces, plus sensibles, préférées pour la réception et la mesure. Une céramique est polarisée après frittage ; cette polarisation peut se dégrader si la température approche le point de Curie du matériau, situé selon la formulation à quelques centaines de degrés, ou si les contraintes et le champ électrique dépassent les limites prévues. On parle alors de dépolarisation progressive, qui se traduit par une baisse du rendement et une dérive des caractéristiques. Les recherches sur des céramiques sans plomb progressent, mais les PZT restent la référence industrielle pour les applications de puissance.
Le transducteur de Langevin et sa précontrainte
La structure la plus répandue en puissance porte le nom de Paul Langevin. Elle empile plusieurs anneaux de céramique, séparés par des électrodes, entre une contre-masse arrière et une masse avant métalliques, l'ensemble étant serré par un boulon central de précontrainte. Ce serrage a une raison mécanique précise : les céramiques résistent très bien à la compression mais mal à la traction, et la précontrainte garantit qu'elles restent comprimées pendant toute l'oscillation, même lorsque l'amplitude est forte. Les dimensions des masses fixent la fréquence de résonance, tandis que le rapport entre masse avant et masse arrière oriente l'énergie vers la face utile. La masse avant est souvent en aluminium ou en titane, la contre-masse en acier. Le couple de serrage est un paramètre de fabrication critique, contrôlé lors de l'assemblage, car une précontrainte insuffisante ou excessive dégrade les performances et peut fissurer les céramiques.
Transducteurs collés, immersibles et haute fréquence
En nettoyage, les transducteurs de Langevin sont généralement collés ou vissés sous le fond ou sur les parois de la cuve en acier inoxydable, à raison de plusieurs unités réparties pour homogénéiser le champ. Lorsque la cuve existe déjà ou qu'elle est très grande, on utilise des transducteurs immersibles : des boîtiers étanches contenant les transducteurs, plongés dans le bain et reliés au générateur par un câble protégé. Ils facilitent la rénovation d'une ligne existante et la maintenance, à condition de respecter les distances aux parois et la hauteur de liquide. Pour les fréquences plus élevées, au-delà d'une centaine de kilohertz, la structure de Langevin devient trop petite, et l'on revient à des plaques de céramique travaillant en épaisseur, collées sur une membrane. Ces transducteurs haute fréquence équipent les cuves de mégasons utilisées en microélectronique ; les sondes de mesure et d'imagerie relèvent, elles, d'une conception très différente.
Résonance et asservissement : le travail invisible du générateur
Un système ultrasonore de puissance n'est efficace qu'au voisinage étroit de sa fréquence de résonance, celle pour laquelle l'empilement vibre naturellement avec une amplitude maximale pour une énergie donnée. Hors de cette zone, le rendement chute brutalement, l'énergie se dissipe en chaleur dans les céramiques et l'électronique, et l'amplitude devient instable. Or cette fréquence n'est pas constante : elle varie avec la température de l'outil, l'usure de la face de travail, la force d'appui en soudage, la charge immergée ou le niveau de liquide en nettoyage. Le générateur doit donc mesurer en permanence l'état du système et corriger sa fréquence en temps réel. Cette électronique de pilotage distingue un générateur moderne d'une simple alimentation et explique, pour une large part, les écarts de performance et de fiabilité entre équipements de puissance comparable.
Pourquoi tout se joue à la résonance
Un transducteur de puissance présente un facteur de qualité mécanique élevé, ce qui signifie que sa courbe de réponse autour de la résonance est très étroite : un écart de quelques dizaines de hertz sur une fréquence de 20 kHz peut déjà faire perdre une part notable de l'amplitude. Électriquement, le système présente deux fréquences caractéristiques proches, la résonance, où son impédance est minimale, et l'antirésonance, où elle est maximale. La mesure de cette courbe avec un analyseur d'impédance fait partie des contrôles de fabrication et des diagnostics de maintenance : un décalage de fréquence, un élargissement du pic ou une impédance anormale signalent une céramique fatiguée, un serrage défaillant ou une sonotrode fissurée. La fréquence de résonance d'un empilement neuf est indiquée par le fabricant avec une tolérance, et le générateur ne peut la suivre que dans une plage limitée.
Suivi de fréquence et régulation d'amplitude
Le suivi de fréquence s'appuie classiquement sur la mesure du déphasage entre la tension appliquée et le courant absorbé : à la résonance, ces deux grandeurs sont en phase, et une boucle à verrouillage de phase, ou PLL, ajuste la fréquence pour maintenir cette condition. Les générateurs numériques remplacent les circuits analogiques d'autrefois par des algorithmes qui gèrent aussi le démarrage, en balayant la plage pour retrouver la résonance, et la réaction aux variations brutales de charge. La régulation d'amplitude complète le dispositif : en ajustant la tension, le générateur maintient une amplitude de vibration constante quelle que soit la charge, ce qui conditionne la répétabilité d'une soudure ou d'une dispersion. Certains équipements de nettoyage ajoutent un balayage volontaire de fréquence autour de la valeur nominale, afin de limiter les ondes stationnaires et de répartir plus uniformément la cavitation dans la cuve.
Mesurer la puissance réellement utile
La puissance affichée sur une plaque signalétique est rarement celle qui atteint le produit. On distingue la puissance électrique absorbée au réseau, la puissance délivrée au transducteur par le générateur et la puissance acoustique effectivement transmise au milieu, toujours inférieure en raison des pertes dans l'électronique, les céramiques et les liaisons mécaniques. Certains fabricants communiquent en outre une puissance crête, plus flatteuse, qu'il faut distinguer de la puissance moyenne. Pour comparer des équipements de nettoyage, on raisonne souvent en densité de puissance, en watts par litre de bain ou par centimètre carré de surface émettrice. En laboratoire, la méthode calorimétrique, qui consiste à mesurer l'échauffement d'un volume d'eau connu pendant un temps donné, fournit une estimation simple de la puissance acoustique transmise. L'hydrophone permet, lui, de cartographier la pression acoustique en différents points d'une cuve.
Sonotrodes et boosters : des outils accordés
Dans les machines de soudage, de découpe et d'homogénéisation, la vibration produite par le convertisseur doit être transmise, amplifiée et répartie sur une surface de travail précise. C'est le rôle des boosters et des sonotrodes, pièces métalliques usinées pour résonner à la fréquence du système. Leur conception relève à la fois de la mécanique vibratoire, de la science des matériaux et du savoir-faire d'atelier : une sonotrode doit présenter une amplitude homogène sur sa face, éviter les modes parasites qui la feraient vibrer en flexion, résister à la fatigue et garder sa fréquence malgré l'usure. Une sonotrode accordée à 20 kHz mesure, en titane, une douzaine de centimètres, soit environ une demi-longueur d'onde. Chaque outil sur mesure est généralement conçu par simulation numérique, usiné, puis accordé finement par retouches successives jusqu'à atteindre la fréquence visée.
Matériaux et géométries
Trois familles de matériaux se partagent les sonotrodes. Les alliages de titane offrent le meilleur compromis entre faibles pertes, résistance à la fatigue et tenue aux fortes amplitudes, ce qui en fait le choix des applications exigeantes. Les alliages d'aluminium, plus faciles à usiner, conviennent aux petites séries et aux amplitudes modérées, avec une usure plus rapide. Les aciers traités sont retenus quand la face de travail subit une abrasion importante, par exemple sur des matières chargées de fibres de verre ou en soudage des métaux, éventuellement avec des inserts rapportés. Les géométries varient selon la fonction : sonotrodes cylindriques ou étagées, sonotrodes rectangulaires ou en bloc pour les soudures longues, outils fendus pour casser les modes parasites, lames de découpe, molettes rotatives pour le soudage en continu des textiles. La face de travail reproduit souvent le contour de la pièce, avec un état de surface adapté.
Gain et amplitude
L'amplitude de vibration, exprimée en micromètres crête à crête, est le paramètre qui gouverne l'effet obtenu sur la pièce. Un convertisseur seul fournit une amplitude limitée, que l'on multiplie par le gain du booster puis par celui de la sonotrode. Le gain naît d'une variation de section : lorsque la section diminue entre l'entrée et la sortie d'un élément résonant, l'amplitude augmente, dans un rapport qui dépend de la géométrie, étagée, conique ou exponentielle. Les boosters existent en plusieurs gains standard et peuvent aussi être réducteurs. Changer de booster est le moyen le plus simple d'adapter une machine à un nouveau matériau sans modifier la sonotrode. Le gain a toutefois une contrepartie : plus l'amplitude est élevée, plus les contraintes de fatigue dans l'outil sont fortes, ce qui fixe une limite pratique d'amplitude pour chaque couple de matériau et de géométrie.
Intégrer, entretenir et spécifier un équipement ultrasonore
Choisir un transducteur ou un générateur ne se résume pas à comparer des puissances et des prix. Un module ultrasonore s'insère dans une machine, une ligne ou un procédé, avec des contraintes d'encombrement, de commande, de sécurité et de maintenance qui pèsent autant que ses performances acoustiques. L'intégrateur doit penser au refroidissement des transducteurs et de l'électronique, au cheminement des câbles haute fréquence, à l'accessibilité pour le remplacement des pièces d'usure, aux interfaces avec l'automate et à l'évaluation des risques de la machine complète. Le marquage CE relève aujourd'hui de la directive 2006/42/CE, qui sera remplacée par le règlement (UE) 2023/1230 applicable à partir du 20 janvier 2027 ; les projets de machines engagés dès maintenant ont intérêt à anticiper ces nouvelles exigences.
Intégrer un module dans une machine automatisée
Sur une ligne d'assemblage automobile ou chez un sous-traitant électronique, le module ultrasonore n'est qu'un organe parmi d'autres, piloté par l'automate de la machine. Les générateurs industriels proposent des entrées et sorties logiques, des sorties analogiques et, de plus en plus, des interfaces de bus de terrain qui permettent de transmettre les consignes, de récupérer les paramètres de chaque cycle et de remonter les défauts. Cette remontée de données est précieuse pour la traçabilité : énergie délivrée, durée, amplitude ou fréquence en fin de cycle peuvent être archivées pièce par pièce. Mécaniquement, l'empilement se fixe exclusivement par sa bride nodale, et toute liaison rigide ailleurs amortit la vibration ou casse l'outil. La gestion thermique doit être prévue dès la conception, avec une ventilation du convertisseur en fonctionnement intensif et une électronique placée à l'abri des projections et des vapeurs de lessive.
Maintenance et diagnostic d'usure
Un équipement ultrasonore bien dimensionné demande peu d'entretien, mais il s'use. Les sonotrodes s'érodent ou se fissurent par fatigue, les surfaces de contact entre éléments de l'empilement s'oxydent ou se marquent, les céramiques perdent progressivement de leur activité et les fonds de cuve s'amincissent sous l'effet de la cavitation. Les signes d'alerte sont connus : hausse de la puissance absorbée pour un même résultat, défauts de résonance signalés par le générateur, échauffement anormal, bruit inhabituel, dégradation de la qualité. Le diagnostic s'appuie sur la lecture des historiques du générateur, sur la mesure d'impédance du transducteur et, pour les cuves, sur le test de la feuille d'aluminium. Le remontage de l'empilement obéit à des règles précises, couples de serrage, propreté des faces, rondelles ou graisse de contact selon les préconisations du constructeur, et mérite d'être confié à un personnel formé.
Rédiger un cahier des charges
Un cahier des charges utile décrit le besoin plutôt que la solution. Il précise la nature du procédé, les pièces ou produits concernés avec leurs matériaux, dimensions et cadences, le résultat attendu et la manière de le vérifier, l'environnement d'installation, l'alimentation disponible, les interfaces de commande et les exigences de traçabilité. Il indique les contraintes réglementaires applicables, marquage CE, compatibilité électromagnétique, exposition des opérateurs aux ultrasons aériens et au bruit, et demande au fournisseur les éléments de preuve correspondants. Il prévoit enfin des essais de validation sur pièces réelles, en laboratoire chez le fabricant puis sur site, avec des critères d'acceptation chiffrés. Rédigé ainsi, il laisse au fabricant la liberté de proposer la fréquence, la puissance et l'architecture les mieux adaptées, tout en donnant à l'acheteur une base objective pour comparer les offres et réceptionner l'équipement.