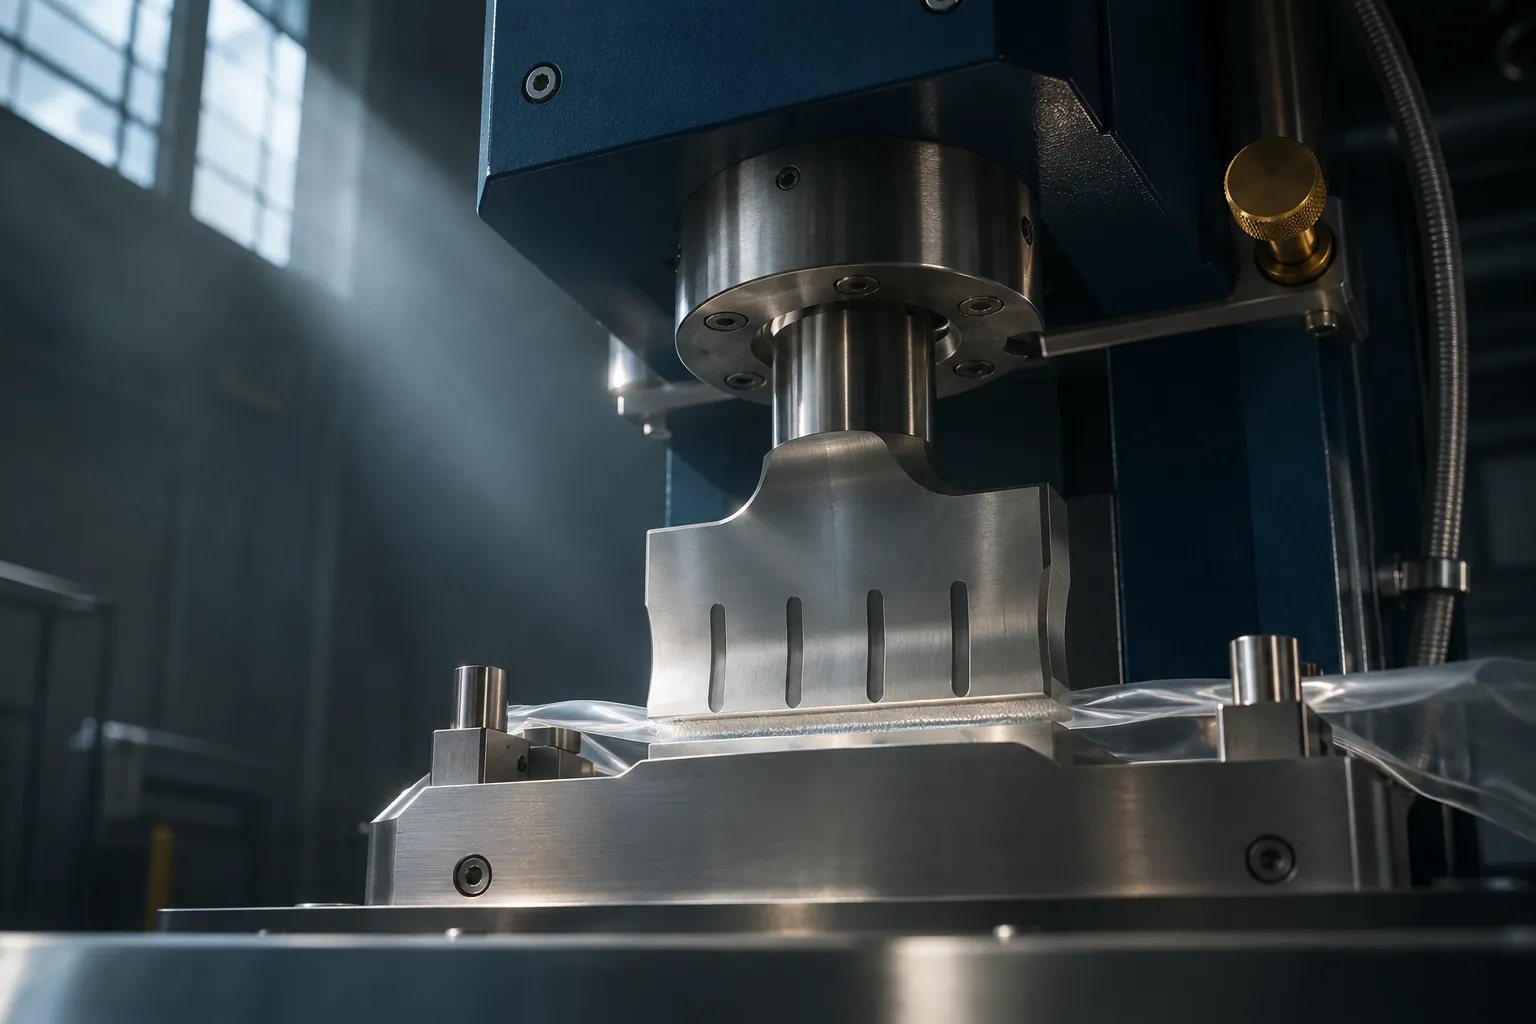
La rubrique Soudage et découpe couvre les procédés d'assemblage et de coupe qui exploitent la vibration ultrasonore de puissance : soudage des thermoplastiques, soudage des métaux non ferreux, scellage d'emballages, soudage des textiles et non-tissés, rivetage, insertion et découpe à la lame vibrante, jusque dans l'agroalimentaire. Ces procédés rapides, sans apport de matière ni consommables, se retrouvent sur les lignes d'assemblage automobile, chez les plasturgistes, les fabricants de batteries, d'emballages ou de dispositifs médicaux. Les articles ci-dessous expliquent leur principe, les paramètres de réglage, la conception des pièces et des directeurs d'énergie, le choix des machines, les défauts courants et leurs remèdes, ainsi que les exigences de sécurité applicables aux postes de soudage.
Aucun article dans cette catégorie pour le moment.
Le soudage par ultrasons : comment la vibration assemble la matière
Le soudage par ultrasons assemble deux pièces en leur transmettant, sous pression, une vibration mécanique de haute fréquence, le plus souvent 20, 30, 35 ou 40 kHz, parfois 15 kHz pour les grosses pièces. Pour les thermoplastiques, la vibration concentrée à l'interface provoque un échauffement par frottement et par dissipation interne, jusqu'à la fusion locale de la matière, qui se solidifie ensuite sous pression pour former la soudure. Pour les métaux non ferreux, le mécanisme diffère : la vibration, appliquée parallèlement à l'interface, disperse les oxydes et crée une liaison à l'état solide, sans fusion. Dans les deux cas, la phase de vibration ne dure qu'une fraction de seconde. L'équipement repose sur l'empilement acoustique classique, convertisseur, booster et sonotrode, monté sur une presse qui applique la force et maîtrise la course, avec un générateur qui pilote l'ensemble.
Un assemblage sans apport ni consommable
L'un des intérêts majeurs du procédé tient à sa sobriété. Il n'utilise ni colle, ni solvant, ni vis, ni métal d'apport, et la chaleur n'est produite qu'à l'endroit utile, sans chauffer l'ensemble de la pièce. Les cycles courts se prêtent aux fortes cadences et à l'automatisation, et l'énergie consommée par soudure reste modeste. L'assemblage obtenu peut être étanche, résistant mécaniquement et propre, ce qui explique sa diffusion dans le médical, l'électronique, l'automobile, l'emballage et le jouet. Les contreparties existent : chaque pièce nécessite une sonotrode et un montage dédiés, la géométrie du joint doit être conçue pour le procédé dès l'origine, et la taille des pièces est limitée par celle de la sonotrode. Le procédé suppose donc une réflexion en amont, associant le concepteur de la pièce, le mouleur et le fabricant de la machine, plutôt qu'une adaptation tardive sur une pièce déjà dessinée.
Fréquences et tailles de pièces
La fréquence de travail se choisit d'après la taille de la pièce, le matériau et la finesse recherchée. Les basses fréquences, 15 et 20 kHz, permettent des sonotrodes plus grandes, des amplitudes élevées et des puissances importantes ; elles conviennent aux pièces volumineuses, aux matériaux semi-cristallins et aux soudures éloignées du point de contact de l'outil. Les fréquences de 30 à 40 kHz donnent des outils plus compacts, des amplitudes plus faibles et une action plus douce, appréciées pour les petites pièces, les composants électroniques fragiles et les parois minces. La longueur de la sonotrode, environ une demi-longueur d'onde, diminue quand la fréquence augmente : une sonotrode de 40 kHz est environ deux fois plus courte qu'une sonotrode de 20 kHz du même matériau. Le choix de la fréquence fait partie des premières décisions d'un projet, car il conditionne toute la suite de l'outillage.
Souder les thermoplastiques par ultrasons
Le soudage des matières plastiques représente la plus grande part des applications. Il assemble des boîtiers, des capteurs, des filtres, des feux arrière, des pièces d'habitacle, des cartouches, des dispositifs médicaux jetables, des jouets ou des emballages rigides. Son succès repose sur une propriété des thermoplastiques : ils fondent sous l'effet de la chaleur et se solidifient en refroidissant, de façon réversible, ce qui permet de les lier par fusion locale. Les thermodurcissables, qui ne refondent pas, ne se soudent pas par ce procédé, même s'ils peuvent être assemblés à un thermoplastique par insertion ou rivetage. La réussite dépend de trois facteurs indissociables : la compatibilité des matières à assembler, la conception du joint de soudure et le réglage de la machine. Un défaut dans l'un des trois ne se rattrape pas par les deux autres.
Matériaux soudables et compatibilités
Les thermoplastiques amorphes, comme l'ABS, le polycarbonate, le polystyrène ou le PMMA, se soudent en général plus facilement : ils ramollissent progressivement sur une plage de température et transmettent bien la vibration. Les semi-cristallins, polypropylène, polyamides, polyéthylène, POM ou PBT, demandent souvent plus d'énergie et des réglages plus précis, car ils passent plus brusquement de l'état solide à l'état fondu et amortissent davantage les ultrasons. Deux matières différentes ne se soudent entre elles que si elles sont chimiquement compatibles et de températures de fusion voisines, ce qui limite les combinaisons possibles. Les charges et additifs comptent aussi : les fibres de verre augmentent l'abrasion de la sonotrode, l'humidité absorbée par les polyamides dégrade la qualité de la soudure, et certains additifs ou colorants modifient le comportement. Des essais sur la matière réelle restent nécessaires.
Concevoir les pièces : le directeur d'énergie
Le directeur d'énergie est une nervure de section triangulaire moulée sur l'une des deux pièces, le long de la ligne de soudure. Au début du cycle, seule sa pointe touche la pièce opposée : la vibration se concentre sur cette petite surface, qui s'échauffe et fond très vite, puis la matière fondue s'étale dans le joint sous l'effet de la pression. Cette concentration permet de souder avec moins d'énergie, en moins de temps et avec moins de risque de marquer les surfaces visibles. Les dimensions du directeur, hauteur et angle au sommet, se choisissent selon la matière et la taille de la pièce, en suivant les recommandations des fournisseurs de matières et de machines. La conception du joint prévoit aussi le guidage des deux pièces l'une par rapport à l'autre, un appui ferme sous la ligne de soudure et, si nécessaire, des pièges à bavures qui recueillent la matière excédentaire pour préserver l'aspect.
Joints de cisaillement et autres géométries
Pour les matières semi-cristallines et les soudures étanches exigeantes, le directeur d'énergie ne suffit pas toujours. Le joint de cisaillement, avec un léger recouvrement entre les deux pièces sur une partie de leur hauteur, fait fondre la matière par glissement le long d'une paroi verticale, ce qui produit une soudure continue, peu sensible aux variations d'épaisseur et très étanche, au prix de tolérances de moulage serrées. D'autres géométries répondent à des besoins particuliers : joints en marche d'escalier, joints à rainure et languette qui masquent la bavure, soudures par points sur de grandes surfaces planes. Le choix dépend de la matière, de l'exigence d'étanchéité, de l'aspect attendu et des tolérances que le mouleur sait tenir. Sur un capteur automobile étanche ou une cartouche filtrante, cette géométrie de joint se valide par des essais d'étanchéité et d'arrachement sur des pièces issues du moule de série.
Les paramètres du cycle de soudage
Un cycle de soudage par ultrasons enchaîne quelques étapes très brèves. La presse descend et amène la sonotrode au contact de la pièce ; lorsque la force ou la position de déclenchement est atteinte, le générateur lance la vibration ; la matière fond à l'interface pendant que la sonotrode continue d'avancer ; la vibration s'arrête et la pression est maintenue le temps que la soudure se solidifie ; la presse remonte enfin pour libérer la pièce. Chaque étape a ses réglages, et la vibration comme le maintien se comptent le plus souvent en fractions de seconde. La qualité finale repose sur la répétabilité du cycle d'une pièce à l'autre, d'où l'importance d'une machine capable de mesurer et d'enregistrer ses paramètres, et d'un réglage établi méthodiquement plutôt qu'à l'intuition.
Amplitude, force et énergie
L'amplitude de vibration à la face de la sonotrode, mesurée en micromètres, détermine l'intensité de l'échauffement ; elle se règle par le choix du booster et de la sonotrode, puis finement par le générateur. Les matières semi-cristallines demandent en général des amplitudes plus élevées que les amorphes. La force d'appui assure le contact et l'écoulement de la matière fondue : trop faible, elle laisse la vibration glisser sans chauffer ; trop forte, elle bride la vibration ou chasse la matière fondue hors du joint. L'énergie délivrée et la durée de vibration découlent de ces deux réglages et de la pièce elle-même. Le temps de maintien, sous pression et sans vibration, conditionne la solidification et la tenue mécanique. Ces paramètres de soudage se déterminent par des plans d'essais, en mesurant la résistance, l'étanchéité ou l'aspect des pièces soudées, et non par simple observation de la bavure.
Modes de pilotage
Les générateurs et presses modernes proposent plusieurs modes d'arrêt de la vibration. Le pilotage en temps arrête la vibration après une durée fixe, simple mais sensible aux variations de matière et de cotes. Le pilotage en énergie coupe la vibration lorsqu'une quantité d'énergie donnée a été délivrée, ce qui compense une partie des variations. Les pilotages en distance relative ou en position absolue, possibles sur les presses équipées de capteurs de course précis, arrêtent la vibration quand la sonotrode a parcouru un enfoncement donné ou atteint une cote, ce qui garantit la hauteur finale de l'assemblage. Le choix dépend de la pièce et du critère de qualité principal. Dans tous les cas, la machine surveille des fenêtres de tolérance sur les autres grandeurs, énergie, temps, enfoncement, force, et écarte automatiquement les pièces dont le cycle sort des limites, avec enregistrement pour la traçabilité.
Défauts fréquents et leurs causes
Les défauts de soudage se rattachent presque toujours à un petit nombre de causes. Une soudure faible ou incomplète traduit une énergie insuffisante, une amplitude trop basse, un mauvais appui sous la ligne de soudure ou une matière humide. Des bavures excessives, des marques ou des fissures signalent au contraire un excès d'énergie, d'amplitude ou de force, ou un temps trop long. Une soudure irrégulière le long du joint révèle souvent un défaut de parallélisme entre la sonotrode et le montage, des variations de cotes de moulage ou une amplitude non homogène sur la face de l'outil. Les ruptures de composants internes ou les marques loin de l'interface sont liées à la transmission de la vibration dans la pièce, plus sensible sur les parois minces et les éléments en porte-à-faux. Le diagnostic des défauts commence par les données de cycle enregistrées par la machine, avant toute modification des réglages.
Souder les métaux, les textiles et les films
Au-delà des pièces plastiques moulées, la vibration ultrasonore assemble des matériaux de nature très différente. Les métaux non ferreux en faible épaisseur se soudent à l'état solide, avec des applications majeures dans la connectique, l'électronique et les batteries. Les textiles synthétiques et les non-tissés se soudent en continu, en remplaçant couture et colle dans les vêtements techniques, les filtres, les masques ou les produits d'hygiène. Les films et complexes d'emballage se scellent par ultrasons, y compris en présence de traces de produit dans la zone de scellage. Ces procédés partagent avec le soudage des plastiques le principe de l'empilement acoustique, mais leurs outils et machines diffèrent sensiblement : sonotrodes à mouvement transversal pour les métaux, molettes rotatives pour les textiles, mâchoires pour l'emballage.
Soudage des métaux non ferreux
En soudage des métaux, la sonotrode vibre parallèlement à la surface des pièces, pressées l'une contre l'autre sur une enclume striée. Le frottement alterné à l'interface rompt et disperse les couches d'oxyde, met en contact des surfaces métalliques propres et provoque une liaison métallurgique à l'état solide, avec un échauffement modéré, inférieur à la température de fusion. Le procédé convient au cuivre, à l'aluminium, au nickel et à certains alliages, en faibles épaisseurs, y compris entre métaux différents comme le cuivre et l'aluminium, délicats à assembler par fusion. Il sert à souder des faisceaux de câbles multibrins entre eux ou sur des cosses, des feuillards, des contacts et, en électronique, des fils très fins par wire bonding. Les aciers et les fortes épaisseurs restent hors de portée. La préparation des surfaces, l'usure des stries de l'outil et de l'enclume et la régularité de la force conditionnent la qualité.
Batteries et connectique
La fabrication des batteries lithium-ion a donné un essor important au soudage ultrasonique des métaux. Le procédé assemble les nombreuses feuilles minces d'électrodes, en cuivre et en aluminium, entre elles et sur les languettes de sortie des cellules, et peut intervenir dans le raccordement des cellules aux barres de connexion des modules, selon les technologies retenues. Il apporte une liaison à faible résistance électrique, sans fusion et sans apport, sur des empilements fragiles qui supportent mal la chaleur. Les exigences sont élevées, car une soudure défaillante crée un point chaud ou une perte de capacité. Les machines dédiées surveillent finement chaque cycle et sont souvent complétées par des contrôles de résistance électrique et des essais d'arrachement par échantillonnage. Les fabricants de faisceaux électriques pour l'automobile emploient le même principe pour les épissures de câbles, en alternative au sertissage ou à la brasure.
Textiles, non-tissés et emballages
Les textiles synthétiques et les non-tissés, en polypropylène ou en polyester notamment, se soudent par ultrasons en continu, la matière défilant entre une sonotrode et une molette gravée. Le procédé réalise des coutures étanches sans fil ni aiguille, des découpes à bords scellés qui ne s'effilochent pas et des gaufrages ; il s'emploie pour les vêtements de protection, les filtres, les masques, les sacs, les stores ou les produits d'hygiène. Les fibres naturelles comme le coton ne se soudent pas seules et nécessitent une part suffisante de fibres thermoplastiques. En emballage, le scellage par ultrasons ferme des sachets, des capsules, des tubes ou des barquettes en ne chauffant que la zone de soudure, ce qui ménage les produits sensibles à la chaleur et permet de sceller malgré des traces de poudre ou de liquide.
Découpe, rivetage et choix de la machine
La même technologie se décline en procédés voisins du soudage. La découpe ultrasonique remplace une lame fixe par une lame vibrante qui tranche avec un effort réduit des matières délicates. Le rivetage, le bouterollage et l'insertion utilisent la fusion contrôlée d'un plot ou d'une zone de thermoplastique pour fixer une pièce métallique, un circuit ou un insert fileté. Le choix d'une machine découle ensuite du procédé, de la taille des pièces, de la cadence et du niveau d'automatisation, sans oublier la sécurité du poste : protecteurs ou commande bimanuelle contre l'écrasement, capotage contre le bruit et les ultrasons aériens, souvent élevés à 15 et 20 kHz (Code du travail, articles R. 4431-1 et suivants, repères de l'INRS). Le marquage CE relève de la directive 2006/42/CE, remplacée par le règlement (UE) 2023/1230 à partir du 20 janvier 2027.
La découpe par lame ultrasonique
Une lame ultrasonique vibre selon sa longueur à quelques dizaines de kilohertz, avec une amplitude de quelques dizaines de micromètres. Cette vibration réduit fortement le frottement entre la lame et la matière, si bien que la coupe demande peu d'effort, reste nette et n'entraîne pas de déformation. En agroalimentaire, elle tranche des gâteaux à étages, des entremets, des fromages, des barres céréalières ou des produits surgelés sans écraser les couches ni encrasser la lame, avec des matériaux compatibles avec le contact alimentaire. Dans l'industrie, la découpe ultrasonique s'applique aux composites préimprégnés, aux nids d'abeilles de l'aéronautique, aux caoutchoucs, aux films et aux textiles techniques, dont elle peut sceller les bords. Le nettoyage des lames et la conception hygiénique du poste comptent autant que la qualité de coupe dans les applications alimentaires.
Rivetage, insertion et bouterollage
Le rivetage ultrasonique déforme un plot thermoplastique moulé sur une pièce pour former une tête qui retient une autre pièce, souvent métallique ou en matériau non soudable, percée d'un trou de passage. La sonotrode, dont la face présente la forme de la tête à obtenir, fait fondre puis façonne le plot en une fraction de seconde. Le bouterollage applique le même principe sur le bord d'une pièce pour sertir un élément, une lentille ou une membrane. L'insertion, enfin, enfonce un insert métallique fileté ou moleté dans un logement plastique légèrement sous-dimensionné : la matière fond autour de l'insert et se solidifie dans ses moletages, ce qui assure la tenue à l'arrachement et au couple. Ces opérations sont courantes en automobile, en électroménager et en électronique. La forme du plot et celle de l'empreinte de la sonotrode se conçoivent ensemble pour garantir la tenue.
Choisir une machine : presse, poste manuel ou robot
La configuration la plus répandue est la presse de soudage, qui associe un bâti rigide, un vérin pneumatique ou un actionneur électrique, l'empilement acoustique et le générateur, avec un montage qui positionne la pièce. Les actionneurs électriques gagnent du terrain pour la précision de la force et de la position. Les pistolets manuels conviennent aux petites séries, aux soudures par points et aux rivetages ponctuels. Sur les grandes pièces automobiles, plusieurs modules sont montés sur une machine spéciale ou portés par un robot pour réaliser de nombreux points en un cycle. Face à la plaque chauffante, à la vibration linéaire ou au laser, le soudage par ultrasons se distingue par ses cycles courts et sa sobriété, mais il reste limité en taille de pièces. Le laser, sans contact, convient aux soudures longues ou aux pièces sensibles aux vibrations, à condition qu'une des deux matières laisse passer le rayonnement. La comparaison des procédés se fait sur pièces d'essai.