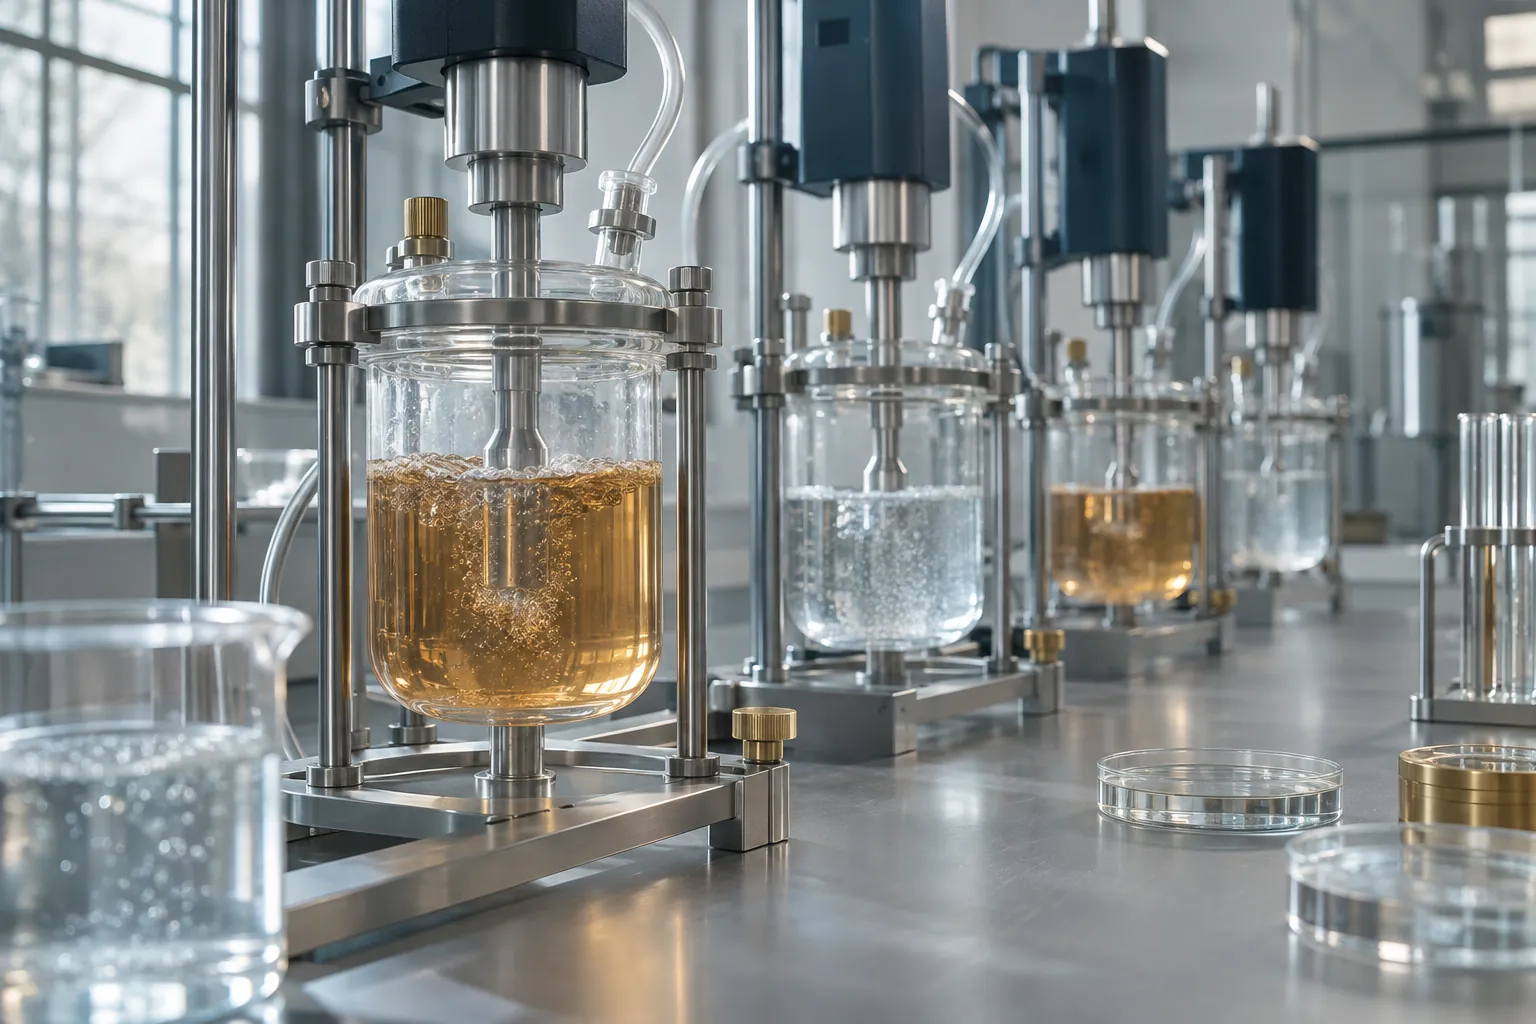
Émulsionner une crème cosmétique, désagglomérer des nanoparticules dans une encre, extraire les composés aromatiques d'une plante à basse température, accélérer une réaction de synthèse, décolmater un tamis ou débarrasser une résine de ses bulles d'air : ces opérations n'ont en apparence rien de commun, et pourtant elles mobilisent le même phénomène. Dans un liquide, les ultrasons de puissance créent une cavitation acoustique dont les effets mécaniques, thermiques et chimiques transforment la matière. Cette rubrique traite de la sonochimie et des procédés ultrasonores, de l'homogénéisation à l'extraction, de la lyse cellulaire à la pulvérisation, du dégazage à la sonocristallisation, sans oublier les réacteurs et le passage du laboratoire à l'usine. Elle s'adresse aux chercheurs, aux ingénieurs procédés et aux responsables de production qui veulent comprendre ce que les ultrasons peuvent apporter, et ce qu'ils ne peuvent pas promettre.
Aucun article dans cette catégorie pour le moment.
Les procédés ultrasonores : agir sur la matière par la cavitation
Un procédé ultrasonore consiste à injecter dans un produit, le plus souvent liquide, une énergie acoustique suffisante pour en modifier la structure, la composition ou la cinétique de transformation. Les fréquences employées se situent généralement dans le bas du spectre ultrasonore, souvent autour de 20 kHz pour les sondes de forte intensité, parfois plus haut pour des effets chimiques spécifiques. À ces fréquences, les phases de dépression de l'onde font naître des microbulles qui grossissent puis implosent, avec des conditions locales extrêmes sur des volumes et des durées infimes, des microjets près des surfaces et des courants acoustiques qui brassent le milieu. Ces phénomènes produisent des cisaillements intenses, fragmentent les gouttelettes et les agglomérats, rompent des parois cellulaires, renouvellent les interfaces et peuvent générer des espèces radicalaires. Le grand intérêt de ces procédés est leur capacité à agir sans ajout de réactif, souvent à température modérée, avec un équipement compact. Leur limite tient à la difficulté d'extrapolation : la cavitation est localisée autour de l'émetteur, et ce qui fonctionne dans un bécher de 100 mL ne se transpose pas mécaniquement à une cuve de plusieurs mètres cubes.
Sonde, bain ou réacteur : trois façons d'apporter l'énergie
Le bain à ultrasons, cuve équipée de transducteurs collés sous le fond, répartit une énergie modérée dans un volume important : il convient au dégazage de petits volumes, à certaines dissolutions et aux essais exploratoires, mais l'intensité reçue par un récipient plongé dépend de sa position et reste difficile à reproduire. La sonde, ou sonotrode plongeante, concentre au contraire l'énergie à son extrémité, avec des amplitudes de vibration élevées : c'est l'outil de référence du laboratoire pour disperser, homogénéiser, lyser ou extraire, et elle se décline en tailles croissantes jusqu'aux applications industrielles. Le réacteur, enfin, intègre les transducteurs dans une enceinte traversée par le produit, en lot ou en flux continu, ce qui permet de traiter des débits importants en faisant passer le liquide dans une zone de cavitation calibrée. Le choix entre ces trois configurations dépend du volume, de la viscosité, de la sensibilité du produit à la chaleur et du degré de reproductibilité exigé. Pour des essais destinés à être industrialisés, la sonde ou la cellule à circulation donnent des résultats nettement plus transposables que le bain.
Les paramètres qui font le résultat
Le pilotage d'un procédé ultrasonore repose sur quelques grandeurs qu'il faut mesurer plutôt que deviner. L'amplitude de vibration de la sonde, exprimée en micromètres, détermine l'intensité de la cavitation au voisinage de l'émetteur. L'énergie spécifique, c'est-à-dire l'énergie acoustique délivrée rapportée au volume ou à la masse de produit, en joules par millilitre ou en kilowattheures par tonne, est le meilleur indicateur pour comparer des essais et extrapoler. La température compte beaucoup : elle change la viscosité, la tension de vapeur et la solubilité des gaz, donc le comportement des bulles, et elle monte vite sous sonication, d'où l'emploi de cuves à double enveloppe ou de modes pulsés. La viscosité et la teneur en gaz dissous du liquide modifient la propagation de l'onde, de même que la pression statique, qu'on augmente parfois pour intensifier les implosions. Enfin, la puissance électrique affichée par le générateur ne renseigne qu'imparfaitement sur l'énergie réellement transmise au produit, qu'on estime plutôt par calorimétrie. Documenter ces paramètres à chaque essai évite de conclure trop vite qu'un procédé ne fonctionne pas.
Sonochimie et réactions assistées par ultrasons
La sonochimie étudie l'influence des ultrasons sur les réactions chimiques. Elle distingue deux grands types d'effets. Les effets dits physiques, liés à l'agitation intense, à l'érosion des surfaces solides et au renouvellement des interfaces, accélèrent surtout les réactions hétérogènes, entre un liquide et un solide ou entre deux liquides non miscibles : un métal qui s'active parce que sa couche d'oxyde est décapée, un catalyseur dont la surface reste propre, deux phases finement émulsionnées qui réagissent plus vite. Les effets chimiques proprement dits proviennent de l'intérieur des bulles qui implosent, où la décomposition de l'eau ou du solvant forme des radicaux capables d'amorcer des réactions d'oxydation, de polymérisation ou de dégradation. Les bénéfices recherchés sont des temps de réaction plus courts, des rendements améliorés, des conditions plus douces ou des voies de synthèse différentes. Ces gains varient beaucoup d'un système à l'autre, et la littérature scientifique abonde en résultats de laboratoire qui ne se confirment pas tous à plus grande échelle. Une démarche rigoureuse compare toujours l'effet des ultrasons à un témoin bien agité, à énergie équivalente, pour isoler ce qui revient réellement à la cavitation.
Accélérer et orienter une réaction
Les exemples classiques de sonochimie concernent la préparation de réactifs organométalliques, où la sonication facilite l'amorçage sur un métal passivé, les réactions en milieu biphasique, où les ultrasons remplacent parfois un agent de transfert de phase, ou encore la synthèse de nanomatériaux et de catalyseurs, dont ils influencent la taille et la morphologie. La sonoélectrochimie associe ultrasons et électrolyse : la cavitation nettoie la surface des électrodes, chasse les bulles de gaz qui s'y forment et améliore le transport des espèces vers l'interface, ce qui intéresse les dépôts métalliques, la synthèse électrochimique ou le traitement d'effluents. Dans tous les cas, la fréquence joue un rôle propre : les basses fréquences privilégient les effets mécaniques, les fréquences de quelques centaines de kilohertz favorisent la production de radicaux, ce qui explique l'usage de réacteurs haute fréquence pour l'oxydation de polluants. La sécurité chimique reste celle du procédé de base, avec une vigilance supplémentaire sur l'échauffement local, les aérosols formés en surface et la tenue des matériaux de la sonde aux réactifs.
Sonocristallisation
La cristallisation conditionne la pureté, la forme et la granulométrie de nombreux produits, en pharmacie, en chimie fine ou dans l'agroalimentaire. Or la naissance des premiers cristaux, la nucléation, est un phénomène capricieux, qui peut survenir de façon tardive et désordonnée. Les ultrasons appliqués au bon moment favorisent une nucléation plus précoce, à une sursaturation plus faible et de manière plus reproductible, ce qui conduit souvent à des cristaux plus petits et à une distribution de tailles plus resserrée. La sonocristallisation sert aussi à limiter l'encrassement des parois des cristalliseurs et à influencer, dans certains cas, la forme cristalline obtenue, enjeu majeur pour un principe actif pharmaceutique dont la solubilité dépend de son polymorphe. Le plus souvent, une sonication brève en début de cristallisation suffit, le reste du procédé se déroulant de façon conventionnelle. Les résultats dépendent fortement du système étudié et doivent être établis par des essais, avec un suivi granulométrique en ligne lorsque c'est possible. Pour un industriel, l'intérêt réside surtout dans la reproductibilité des lots, qui simplifie les étapes de filtration, de séchage et de formulation en aval.
Traitement de l'eau : des résultats variables
Les ultrasons sont proposés pour plusieurs usages dans le traitement de l'eau : limiter la prolifération d'algues dans les bassins et les plans d'eau, freiner la formation de biofilm dans les circuits, désintégrer les boues d'épuration avant digestion ou contribuer à la dégradation de micropolluants par oxydation. Les mécanismes avancés diffèrent selon les cas : endommagement des vacuoles gazeuses de certaines cyanobactéries, effets mécaniques sur les flocs, formation de radicaux à haute fréquence. Les résultats publiés sont toutefois très variables selon les espèces, la qualité de l'eau, la puissance et la géométrie de l'installation, et l'efficacité énergétique de l'oxydation ultrasonore seule reste souvent faible face aux procédés d'oxydation avancée établis. C'est pourquoi les approches les plus prometteuses combinent les ultrasons à d'autres traitements, ozone, peroxyde, rayonnement ultraviolet ou électrochimie. Avant d'investir, un exploitant gagne à demander des références comparables, des mesures avant et après réalisées dans des conditions représentatives et, si possible, un essai pilote sur son propre effluent, plutôt que de se fier à des performances annoncées sans contexte.
Mélanger, disperser, extraire : les procédés de formulation
Une grande partie des applications industrielles des ultrasons de puissance relève de la formulation et de la séparation. Il s'agit de réduire la taille d'une phase dispersée, gouttelettes, particules ou cellules, ou au contraire de faire sortir d'un solide des composés qu'il retient. Dans ces procédés, ce sont les effets mécaniques de la cavitation qui dominent : ondes de pression, microjets et cisaillements extrêmes au voisinage des bulles qui implosent. Les secteurs concernés sont très variés : cosmétique et pharmacie pour les émulsions et les suspensions, chimie des encres, peintures et matériaux pour les dispersions de pigments et de charges, biotechnologies pour la rupture des cellules, agroalimentaire et aromathérapie pour l'extraction. Les ultrasons y concurrencent des technologies établies comme les homogénéisateurs haute pression, les broyeurs à billes, les rotor-stators ou l'extraction par solvant chauffé. Ils s'en distinguent par leur souplesse, leur facilité de nettoyage et leur capacité à traiter de petits volumes, mais leur coût énergétique par litre et leur extrapolation doivent être évalués au cas par cas, en comparaison directe avec ces alternatives.
Homogénéisation et émulsification
Pour former une émulsion, il faut fragmenter une phase en fines gouttelettes dans une autre phase non miscible, puis les stabiliser par un tensioactif ou un émulsifiant. La cavitation produit au voisinage de la sonde des contraintes assez intenses pour rompre les gouttes jusqu'à des tailles submicroniques, ce qui permet d'obtenir des nanoémulsions avec une quantité d'énergie modérée. Le procédé fonctionne en lot pour les petits volumes, en recirculation dans une cellule à flux continu pour les volumes plus importants. La viscosité de la phase continue, le rapport entre les phases, la température et l'énergie spécifique déterminent la taille finale des gouttes. Un fabricant de cosmétiques fictif qui formule un sérum peut ainsi tester sur quelques centaines de millilitres différentes énergies avant de fixer une recette, en vérifiant la stabilité dans le temps par granulométrie. Les ultrasons servent aussi à homogénéiser des produits laitiers ou des jus, avec des effets sur la texture et la stabilité étudiés par la recherche. L'usure de la sonotrode, érodée par la cavitation, doit être surveillée, car elle libère des particules métalliques et modifie l'amplitude délivrée.
Dispersion de nanoparticules et lyse cellulaire
Les poudres fines, oxydes, noirs de carbone, nanotubes, pigments, ont tendance à former des agglomérats tenus par des forces de surface que l'agitation classique ne suffit pas à rompre. La sonication les désagglomère et permet d'obtenir des suspensions homogènes pour les encres conductrices, les revêtements, les électrodes de batteries ou les composites. La difficulté consiste à trouver l'énergie suffisante pour séparer les agglomérats sans fracturer les particules primaires ni abîmer des structures fragiles comme les nanotubes, et à stabiliser ensuite la dispersion pour éviter une réagglomération. Les manipulations de nanopoudres sèches appellent par ailleurs des précautions d'exposition pour les opérateurs, détaillées par l'INRS. En biologie, la même technique rompt les membranes et les parois des cellules, bactéries, levures ou tissus, pour libérer protéines, acides nucléiques ou métabolites : c'est la lyse cellulaire par sonication, geste courant des laboratoires. L'échantillon se travaille dans la glace, en impulsions courtes, pour éviter que l'échauffement ne dénature les protéines recherchées, et l'aérosol éventuellement formé impose de travailler sous une enceinte adaptée lorsque les échantillons sont infectieux.
Extraction assistée par ultrasons
L'extraction assistée par ultrasons accélère le transfert des composés d'une matrice solide, le plus souvent végétale, vers un solvant : eau, éthanol, huile ou mélanges. La cavitation fissure les parois cellulaires, favorise la pénétration du solvant et renouvelle le liquide au contact des particules, ce qui raccourcit les temps d'extraction et permet souvent de travailler à basse température, un atout pour les arômes, les antioxydants ou les composés thermosensibles. Les applications vont de la préparation d'échantillons au laboratoire d'analyse jusqu'à des unités de production d'extraits pour l'agroalimentaire, la cosmétique ou la nutraceutique. Les paramètres décisifs sont la granulométrie de la matière première, le rapport entre solide et solvant, la température, la durée et l'énergie spécifique. Une cavitation trop intense peut dégrader certaines molécules, d'où l'intérêt d'essais comparatifs avec une extraction classique de référence, en mesurant à la fois le rendement et la qualité de l'extrait. L'extraction ultrasonore se combine aussi à d'autres techniques, macération, micro-ondes ou enzymes, et s'intègre à des démarches de chimie verte quand elle permet de réduire la consommation de solvant ou d'énergie.
Poudres, gaz, interfaces et industrialisation des procédés
Les ultrasons de puissance ne se limitent pas aux liquides. Appliqués à une toile de tamis, ils fluidifient l'écoulement des poudres ; transmis à une buse, ils fragmentent un film liquide en gouttelettes calibrées ; dirigés vers la surface d'un liquide ou dans sa masse, ils cassent une mousse ou chassent les gaz dissous. Ces procédés, souvent moins connus que la sonochimie, rendent des services très concrets dans les ateliers de poudres métalliques ou pharmaceutiques, les lignes d'embouteillage, les ateliers de revêtement ou la préparation des résines. Ils partagent avec les autres procédés ultrasonores un même parcours de développement : essais de faisabilité au laboratoire, validation sur un pilote, puis conception d'une installation industrielle dimensionnée pour la cadence et la disponibilité attendues. Ce parcours exige de raisonner en énergie spécifique et en densité de puissance plutôt qu'en puissance brute, de choisir une architecture adaptée, en lot ou en continu, et d'intégrer dès le départ les contraintes d'exploitation : nettoyage, usure des sonotrodes, bruit, maintenance et sécurité des opérateurs exposés aux ultrasons aériens.
Tamisage, poudres et pulvérisation
Le tamisage des poudres fines se heurte au colmatage : les particules proches de la maille se coincent dans la toile et le débit chute. Un transducteur fixé sur le cadre du tamis fait vibrer la toile à fréquence ultrasonore, ce qui décolle les particules et maintient les mailles ouvertes, souvent avec un gain de débit et une coupure plus nette, sans que les ultrasons remplacent le mouvement du tamiseur lui-même. Les poudres métalliques pour la fabrication additive, les poudres pharmaceutiques ou les pigments en sont des utilisateurs typiques. D'autres travaux exploitent la vibration ultrasonore pour améliorer le remplissage des moules, le compactage ou l'écoulement des poudres. La pulvérisation ultrasonique fait vibrer l'extrémité d'une buse résonante sur laquelle s'étale un film liquide, qui se rompt en gouttelettes d'autant plus fines que la fréquence est élevée. Le liquide sort à faible vitesse, ce qui limite les rebonds et le gaspillage : la technique sert à déposer des revêtements très fins sur des dispositifs médicaux, des cellules photovoltaïques, des membranes de piles à combustible ou du verre, avec une grande économie de matière.
Démoussage et dégazage
La mousse gêne de nombreux procédés : elle ralentit le remplissage des bouteilles et des canettes, déborde des cuves de fermentation, fausse les mesures de niveau. Les antimousses chimiques sont efficaces mais ajoutent une substance au produit, ce que certains secteurs veulent éviter. Les émetteurs ultrasonores aériens dirigés vers la surface font éclater les bulles par des ondes de forte amplitude, sans contact ni ajout, une solution employée dans l'embouteillage et certaines fermentations. Le dégazage poursuit un but différent : retirer les gaz dissous ou les microbulles d'un liquide avant usage. Les ultrasons favorisent la coalescence des microbulles, qui grossissent et remontent plus vite à la surface, d'autant plus efficacement sous vide. Cette technique sert à préparer les résines et les silicones avant coulée, les encres, les phases mobiles des chromatographes au laboratoire ou les bains de nettoyage eux-mêmes, qu'on dégaze après remplissage pour que la cavitation se développe pleinement. Dans ces deux applications, le bruit aérien émis par les équipements doit être pris en compte dans l'évaluation des risques au poste de travail, conformément aux repères publiés par l'INRS.
Du laboratoire à l'usine
L'industrialisation d'un procédé ultrasonore suit une démarche en étapes. Au laboratoire, les essais au moyen d'une sonde établissent la faisabilité et la relation entre énergie spécifique et résultat, en comparaison avec un procédé témoin. Sur un pilote, souvent une cellule à circulation alimentée par une pompe, l'équipe vérifie que ce résultat se retrouve en continu, mesure l'échauffement, l'usure de la sonotrode, l'encrassement et la stabilité sur des durées représentatives. L'installation industrielle multiplie ensuite les modules plutôt que d'agrandir indéfiniment un émetteur, car la zone de cavitation efficace reste proche de la surface vibrante : plusieurs réacteurs en série ou en parallèle couvrent le débit visé tout en offrant une redondance utile pour la maintenance. Prenons un fabricant d'encres fictif qui disperse des lots de 500 mL en laboratoire et vise 2 000 L par jour : il conserve l'énergie spécifique validée, la traduit en temps de séjour dans les cellules et dimensionne le nombre de modules en conséquence. Les coûts d'exploitation, électricité, refroidissement, remplacement des sonotrodes, se chiffrent dès le pilote, de même que les exigences de nettoyage en place, de conformité machines et de protection contre le bruit.