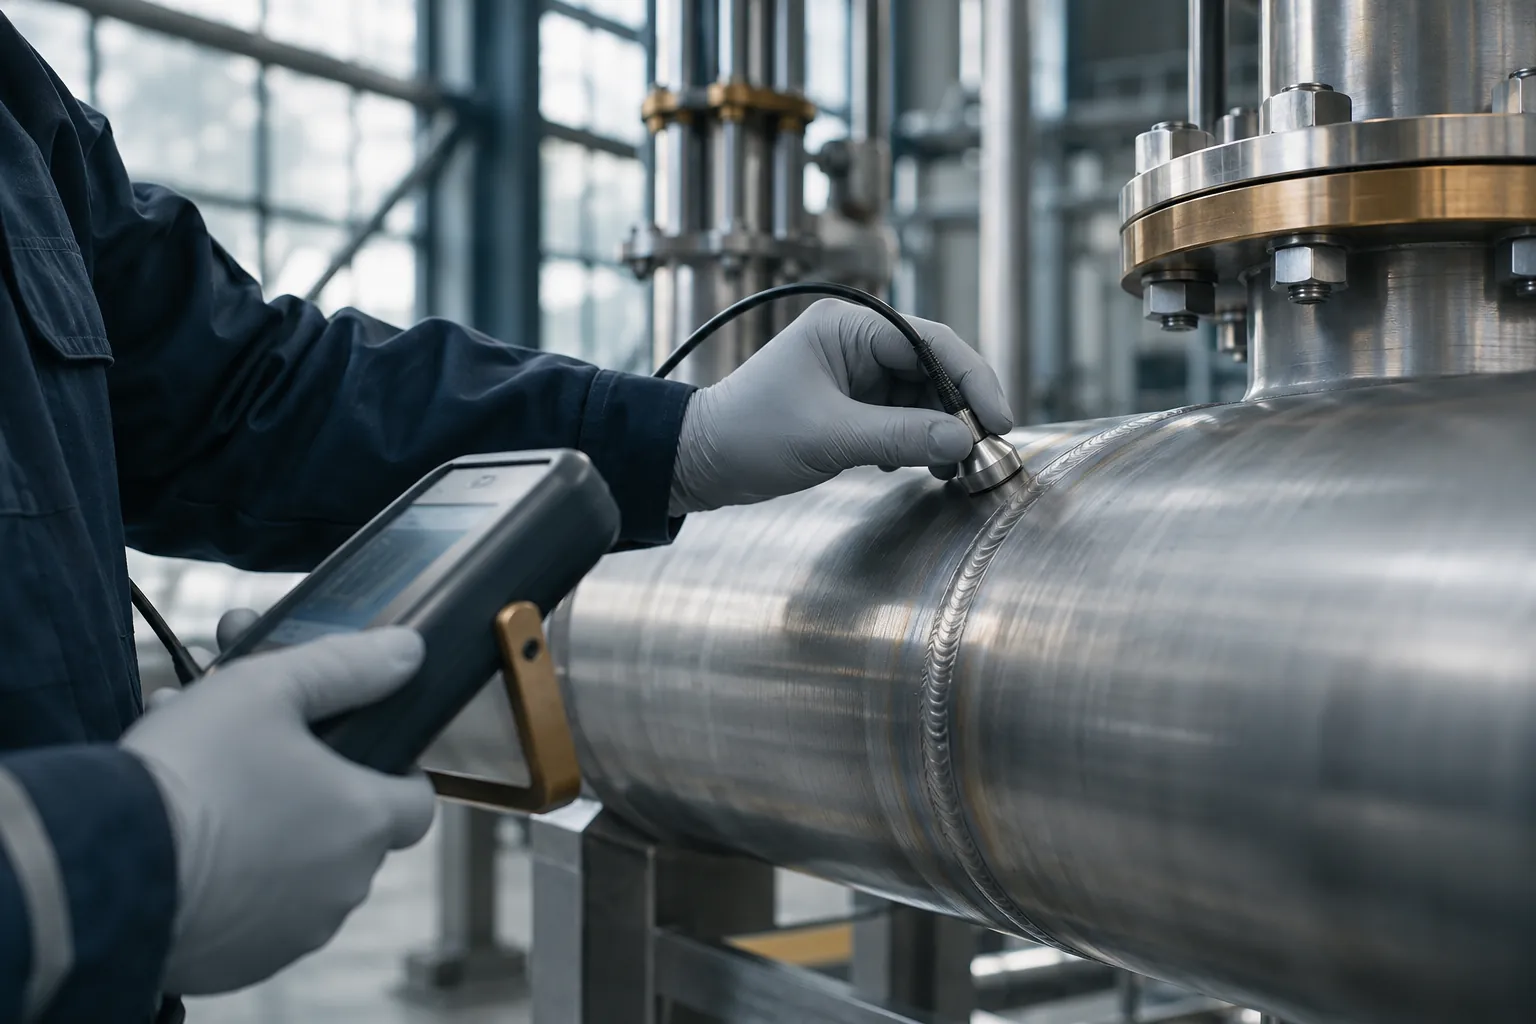
Mesurer l'épaisseur d'une tuyauterie corrodée sans l'arrêter, débusquer une fissure au pied d'un cordon de soudure, connaître le débit d'une canalisation sans la percer ou repérer une fuite d'air comprimé au milieu du bruit d'un atelier : toutes ces tâches reposent sur un même geste, envoyer une onde ultrasonore dans la matière et interpréter ce qui en revient. Cette rubrique rassemble les méthodes de contrôle non destructif et de mesure par ultrasons, du traducteur monoélément au phased array, de la TOFD aux débitmètres clamp-on, des capteurs de niveau à la maintenance conditionnelle. Les articles s'adressent aux techniciens CND, aux responsables qualité et maintenance comme aux ingénieurs qui spécifient un contrôle, avec une attention constante aux limites de chaque technique et aux compétences certifiées qu'elles exigent.
Aucun article dans cette catégorie pour le moment.
Contrôler et mesurer par ultrasons : un principe commun
Toutes les techniques de cette rubrique exploitent les ultrasons de faible puissance, c'est-à-dire des ondes émises avec une intensité trop faible pour modifier le milieu, le plus souvent dans la gamme du mégahertz pour les solides et de quelques dizaines de kilohertz pour l'air. Le transducteur, généralement piézoélectrique, joue tour à tour le rôle d'émetteur et de récepteur : il envoie une impulsion brève, puis écoute les échos renvoyés par chaque discontinuité rencontrée, qu'il s'agisse de la face opposée d'une tôle, d'une inclusion, d'un défaut de fusion, de la surface d'un liquide dans une cuve ou d'un obstacle devant un pare-chocs. L'information utile tient dans trois grandeurs : le temps écoulé entre l'émission et la réception, l'amplitude du signal reçu et parfois sa fréquence. À partir de là, l'appareil calcule une épaisseur, une profondeur, une distance, une vitesse d'écoulement ou un niveau. Cette parenté explique qu'un technicien formé au contrôle des soudures comprenne vite un débitmètre ou un capteur de distance, même si les matériels, les normes et les métiers diffèrent. Elle explique aussi les limites communes : une onde ultrasonore ne voit bien que ce qui lui fait obstacle de face, et elle exige un milieu continu entre la sonde et la cible.
Temps de vol et vitesse de propagation
Le calcul de base est d'une grande simplicité : la distance parcourue est égale à la vitesse du son dans le milieu multipliée par le temps de trajet, divisé par deux lorsque l'onde fait un aller et retour. Toute la précision repose donc sur la connaissance de cette vitesse, qui dépend du matériau et du mode de propagation. À titre d'ordre de grandeur, les ondes longitudinales se propagent à environ 5 900 m/s dans l'acier, 1 480 m/s dans l'eau et 340 m/s dans l'air, tandis que les ondes transversales, utilisées par les traducteurs d'angle, vont à peu près deux fois moins vite que les longitudinales dans un même métal. Un alliage différent, un traitement thermique ou une température inhabituelle déplacent ces valeurs : c'est pourquoi un appareil s'étalonne sur une cale du même matériau avant toute mesure sérieuse. Dans l'air, la vitesse varie sensiblement avec la température, si bien que les capteurs de niveau et de distance intègrent une sonde thermique pour corriger leurs lectures. Négliger cette étape revient à mesurer avec une règle dont la graduation change selon la météo de l'atelier.
Fréquence, résolution et pénétration
Le choix de la fréquence est un compromis permanent. Plus elle est élevée, plus la longueur d'onde est courte, ce qui améliore la résolution et la capacité à séparer deux échos proches ou à détecter un petit défaut. En contrepartie, l'atténuation augmente avec la fréquence : l'onde s'épuise plus vite, surtout dans les matériaux à gros grains comme certains aciers inoxydables austénitiques, les fontes ou les pièces moulées, où elle se disperse sur les joints de grains et produit un bruit de fond gênant. En contrôle des métaux, la plupart des examens se font entre 1 et 10 MHz, avec des fréquences plus basses pour les fortes épaisseurs et les matériaux atténuants, plus hautes pour les tôles minces et la recherche de défauts fins. Le béton, très hétérogène, impose des fréquences bien plus basses, de l'ordre de quelques dizaines de kilohertz. Le diamètre de l'élément actif, la focalisation et la durée de l'impulsion complètent ce réglage. Un bon cahier des charges de contrôle commence donc par la question du plus petit défaut recherché et de la profondeur à atteindre, et non par le matériel disponible dans l'armoire.
Le couplage, condition de toute mesure
Entre une sonde et une pièce métallique, la moindre lame d'air suffit à renvoyer la quasi-totalité de l'énergie, tant l'écart d'impédance acoustique entre l'air et l'acier est grand. Le couplant comble ce vide : gel, huile, glycérine, pâte haute température ou simplement eau. Son choix dépend de l'état de surface, de l'orientation de la pièce, de la température et de la compatibilité chimique, car un résidu mal rincé peut gêner une peinture ou favoriser une corrosion. En immersion, la pièce et le traducteur baignent dans une cuve d'eau, ce qui assure un couplage parfaitement régulier et permet un balayage automatisé ; les jets d'eau en sont une variante pour les grandes pièces aéronautiques. Les techniques sans contact, ultrasons laser ou transducteurs à couplage par air, s'affranchissent du couplant au prix d'une sensibilité souvent moindre et d'un équipement plus coûteux. Sur le terrain, la qualité du couplage reste la première cause de mesures douteuses : une surface rouillée, une peinture écaillée ou une pression irrégulière de la sonde faussent l'amplitude des échos, d'où l'intérêt de préparer la surface et de surveiller l'écho de fond comme témoin.
Le contrôle non destructif des matériaux et des assemblages
Le contrôle non destructif par ultrasons, souvent désigné par le sigle UT, sert à vérifier l'intégrité d'une pièce ou d'un assemblage sans le dégrader, à la fabrication comme en service. Il se distingue de la radiographie par l'absence de rayonnement ionisant, par une bonne aptitude à détecter les défauts plans comme les fissures et les manques de fusion, et par la possibilité de mesurer la profondeur d'une indication. Il cède en revanche du terrain sur les géométries très tourmentées, les pièces minces de forme complexe ou les matériaux à structure grossière, et il dépend beaucoup de l'opérateur pour les méthodes manuelles. On le retrouve sur les tuyauteries de raffinerie, les réservoirs sous pression, les pièces forgées, les rails et les essieux, les structures aéronautiques en composite ou les ouvrages d'art. Chaque contrôle s'appuie sur une procédure écrite, qui fixe la technique, l'étalonnage, les critères d'enregistrement et les critères d'acceptation définis par le code ou la norme de construction applicable. La lecture la plus classique reste le A-scan, représentation de l'amplitude des échos en fonction du temps, que les techniques avancées complètent par des images en coupe ou en vue de dessus.
Écho d'impulsion et mesure d'épaisseur
La technique la plus répandue consiste à poser un traducteur droit sur la pièce et à mesurer le temps séparant l'émission de l'écho de fond. Le mesureur d'épaisseur, appareil compact et peu coûteux par rapport aux systèmes de contrôle complets, affiche directement la valeur en millimètres une fois la vitesse du matériau renseignée. Il rend de grands services en maintenance pour suivre la perte d'épaisseur des tuyauteries, des fonds de bacs, des coques de navires ou des réservoirs attaqués par la corrosion, en relevant des points repérés à intervalles réguliers. Les traducteurs à double élément, l'un émetteur, l'autre récepteur, améliorent la mesure des faibles épaisseurs résiduelles et des fonds piqués. Certains appareils mesurent à travers la peinture grâce à l'analyse de plusieurs échos de fond successifs, ce qui évite de décaper le revêtement. La principale difficulté tient à la corrosion localisée : une piqûre de petit diamètre peut échapper à une mesure ponctuelle, d'où le recours à des cartographies par balayage quand l'enjeu le justifie. Une épaisseur affichée n'a de valeur que si l'étalonnage, la température de surface et le couplage ont été maîtrisés.
Multiéléments et TOFD
Le phased array, ou contrôle multiéléments, utilise une sonde composée de dizaines de petits éléments piézoélectriques pilotés avec des retards réglés électroniquement. En jouant sur ces lois de retard, l'appareil oriente et focalise le faisceau sans bouger la sonde, balaye un secteur angulaire et construit une image en coupe de la zone inspectée. Cette souplesse raccourcit les contrôles de soudures, facilite l'archivage et améliore la reproductibilité, au prix d'un matériel plus onéreux et d'un paramétrage exigeant. La TOFD, pour Time of Flight Diffraction, repose sur un principe différent : deux traducteurs placés de part et d'autre d'une soudure captent les ondes diffractées par les extrémités d'une fissure, ce qui permet d'en estimer la hauteur avec précision sans dépendre de l'amplitude de l'écho. Les deux méthodes se complètent souvent sur les soudures épaisses de l'énergie et de la chaudronnerie lourde, la TOFD couvrant le volume, le multiéléments affinant la caractérisation près des surfaces où la TOFD présente des zones mortes. Leur mise en œuvre relève de procédures qualifiées et d'opérateurs dûment formés.
Composites, soudures et ouvrages d'art
Chaque famille de matériaux appelle une adaptation. Sur les soudures métalliques, les traducteurs d'angle envoient des ondes transversales obliques qui rebondissent sur les parois pour balayer tout le volume du cordon, à la recherche de fissures, de manques de pénétration ou de collage. Sur les composites carbone de l'aéronautique, la cible principale est le délaminage, décollement entre plis qui renvoie un écho net, souvent recherché par immersion ou par jets d'eau avec une cartographie de type C-scan. Le béton, matériau hétérogène et très atténuant, se contrôle surtout par la mesure de la vitesse de propagation entre deux transducteurs basse fréquence : une vitesse faible trahit une zone de moindre qualité, une fissure ou un nid de cailloux, selon une méthode décrite par la norme NF EN 12504-4. Les ponts, les tirants et les câbles de précontrainte font l'objet de techniques plus spécialisées, ondes guidées ou tomographie ultrasonore, confiées à des bureaux de contrôle. Dans tous les cas, l'interprétation exige de connaître la fabrication de l'ouvrage, sa géométrie et ses modes de dégradation probables.
Les ultrasons au service de la mesure industrielle
Hors du contrôle des matériaux, les ultrasons équipent une large famille d'instruments de mesure installés à demeure sur les procédés. Leur intérêt tient à l'absence de contact mécanique avec le produit, à l'absence de pièces en mouvement et à une maintenance réduite, autant d'atouts dans une station de traitement d'eau, une laiterie, une centrale de chauffage urbain ou un silo de granulés. Ces capteurs mesurent un débit, un niveau, une distance, une concentration ou la présence d'un objet, en exploitant les mêmes lois de temps de vol que le contrôle non destructif, parfois complétées par l'effet Doppler. Ils ont néanmoins leurs pièges propres : sensibilité aux bulles et aux particules, influence de la température et de la composition du milieu, échos parasites renvoyés par les structures internes d'une cuve, conditions d'installation qui conditionnent la précision. Le choix d'un capteur ultrasonore se fait donc en confrontant la fiche technique du constructeur aux conditions réelles du procédé : nature du fluide ou du solide, plage de température, présence de mousse, de poussière ou de vapeur, longueurs droites disponibles sur la tuyauterie et exigences de traçabilité métrologique. L'intégration compte autant que le capteur lui-même : sortie analogique ou bus de terrain, alimentation, indice de protection, certification pour atmosphère explosible lorsque le local l'impose, et facilité de diagnostic à distance. Un instrument bien choisi mais mal paramétré, avec une plage de mesure ou un amortissement inadaptés, produit des valeurs instables que les équipes finissent par ignorer, ce qui fait perdre tout l'intérêt de la mesure en continu.
Débitmètres à temps de transit et à effet Doppler
Le débitmètre à temps de transit envoie alternativement une impulsion dans le sens de l'écoulement et à contre-courant entre deux transducteurs disposés en biais sur la conduite. L'onde portée par le fluide arrive un peu plus tôt que celle qui le remonte, et cette différence de temps, infime, est proportionnelle à la vitesse moyenne du liquide sur le trajet acoustique ; connaissant la section, l'appareil en déduit le débit. La méthode convient aux liquides propres ou peu chargés, l'eau, les hydrocarbures, les produits chimiques, et se décline pour les gaz. Le débitmètre Doppler fonctionne à l'inverse avec des liquides chargés en particules ou en bulles, dont il mesure le décalage de fréquence des échos : eaux usées, boues, pulpes. Les versions clamp-on, dont les transducteurs se fixent sur l'extérieur du tube, permettent une mesure sans arrêt de la ligne ni perçage, très appréciée pour les audits énergétiques ou les vérifications ponctuelles. Leur précision dépend toutefois du matériau et de l'état de la paroi, du profil d'écoulement et du respect des longueurs droites recommandées en amont et en aval des coudes, vannes et pompes.
Capteurs de niveau et de distance
Le capteur de niveau ultrasonore se monte en haut d'une cuve ou d'un silo et mesure le temps d'aller et retour d'une impulsion réfléchie par la surface du produit, souvent à des fréquences de quelques dizaines de kilohertz. Le calcul du niveau découle de la hauteur d'installation, corrigée de la température de l'air. Ce principe simple se heurte à quelques obstacles connus : la zone morte juste sous le capteur, où aucune mesure n'est possible, les mousses qui absorbent l'onde, les poussières denses lors des remplissages pneumatiques, les vapeurs qui modifient la vitesse du son et les surfaces inclinées des produits en vrac qui dévient l'écho. Les mêmes capteurs, en version miniaturisée, servent à la détection de présence sur les convoyeurs, au comptage d'objets, au contrôle de hauteur de pile ou à l'anticollision des chariots et des robots mobiles. Dans l'automobile, les aides au stationnement fonctionnent selon ce principe, souvent autour de 40 kHz. Pour les liquides moussants, les produits sous pression ou les ambiances très chargées, le radar ou d'autres technologies prennent parfois le relais : comparer les solutions avant de figer le choix évite bien des déconvenues lors de la mise en service.
Maintenance conditionnelle et compétences des opérateurs
Un dernier usage, plus récent dans l'histoire industrielle, consiste à écouter passivement les ultrasons émis par les installations elles-mêmes. Une fuite de gaz sous pression, un roulement mal lubrifié, un purgeur de vapeur bloqué ou un arc électrique dans une armoire produisent des émissions ultrasonores, inaudibles à l'oreille mais captées par des détecteurs portatifs ou des capteurs fixes. Cette approche s'inscrit dans la maintenance conditionnelle, qui consiste à intervenir selon l'état réel d'un équipement plutôt qu'à date fixe, aux côtés de l'analyse vibratoire, de la thermographie infrarouge et de l'analyse des huiles. Elle partage avec le contrôle non destructif une exigence forte : la valeur d'une mesure dépend de la compétence de l'opérateur, de la méthode suivie et de la traçabilité des résultats. Qu'il s'agisse de déclarer une soudure conforme, de condamner une tuyauterie ou de planifier le remplacement d'un roulement, la décision engage la sécurité des installations et des personnes, ce qui justifie des schémas de certification, des procédures écrites et un étalonnage régulier des appareils.
Écoute des fuites et des roulements
Le détecteur ultrasonore portatif capte des émissions de haute fréquence, souvent autour de 40 kHz, et les convertit en un son audible restitué au casque, accompagné d'un niveau en décibels. Une fuite d'air comprimé produit un sifflement turbulent caractéristique que l'on localise en balayant les raccords, les vannes et les flexibles, même dans un atelier bruyant, car les ultrasons portent peu et restent très directionnels. Les campagnes de recherche de fuites sur les réseaux d'air comprimé, de vapeur ou de gaz techniques visent d'abord une économie d'énergie, l'air comprimé étant une utilité coûteuse à produire. Sur les machines tournantes, l'écoute des roulements permet de repérer un défaut de lubrification avant qu'il ne dégénère en usure, et de doser la graisse au moment où le niveau ultrasonore redescend. Les électriciens s'en servent pour détecter effet couronne, arcs et décharges partielles à distance des pièces sous tension. L'intérêt de la méthode réside dans la comparaison dans le temps : un relevé isolé dit peu de chose, une série de mesures prises au même point, avec le même appareil et les mêmes réglages, révèle une dérive exploitable.
Certification des opérateurs et qualité des contrôles
En contrôle non destructif, la qualification du personnel est encadrée par la norme NF EN ISO 9712, qui définit trois niveaux de certification par méthode et par secteur. Le niveau 1 réalise des contrôles selon des instructions écrites, sous la supervision d'un niveau supérieur ; le niveau 2 règle les appareils, exécute et interprète les contrôles selon les normes, et peut rédiger des instructions ; le niveau 3 établit les techniques et procédures, valide les méthodes et encadre l'ensemble. En France, la certification par tierce partie est gérée par la COFREND, avec des examens théoriques et pratiques, une expérience industrielle minimale, un examen de vision régulier et un renouvellement périodique. Les donneurs d'ordres de l'aéronautique, du nucléaire ou des équipements sous pression ajoutent souvent leurs propres exigences. Au-delà des personnes, la fiabilité repose sur des procédures qualifiées, des blocs de référence adaptés, un matériel vérifié et des rapports qui consignent la technique, les réglages et les indications relevées. Pour un acheteur de prestations, vérifier le niveau et le secteur de certification des intervenants fait partie des premières questions à poser avant de confier un contrôle.